Kinh nghiệm tối ưu năng suất cho xưởng may vừa và nhỏ
Tháng 10/2026·3.104 lượt xem
Những giải pháp thực tế giúp xưởng may tăng năng suất, tiết kiệm chi phí và nâng cao chất lượng sản phẩm, áp dụng được ngay cho xưởng từ vài chục đến vài trăm máy.
Nhiều chủ xưởng may vừa và nhỏ có chung một nỗi lo: đơn hàng có, thợ có, máy có, nhưng cuối tháng sản lượng vẫn không như kỳ vọng, hàng sửa nhiều, giao trễ hạn. Năng suất của một xưởng may hiếm khi phụ thuộc vào một yếu tố duy nhất. Nó là kết quả của cách bố trí mặt bằng, cách chia công đoạn, tình trạng máy móc, tay nghề thợ và cả cách quản lý hằng ngày. Bài viết này tổng hợp những kinh nghiệm thực tế mà các xưởng quy mô vài chục đến vài trăm máy có thể áp dụng từng bước, không cần đầu tư lớn ngay từ đầu.
Nhìn đúng nơi đang mất thời gian
Trước khi mua thêm máy hay tuyển thêm người, hãy dành vài ngày quan sát chuyền may. Phần lớn thời gian bị mất không nằm ở lúc kim đang chạy, mà ở những khoảng chờ: chờ bán thành phẩm từ công đoạn trước, chờ thợ máy sửa máy, chờ tìm chỉ đúng màu, chờ tổ trưởng phân việc.
Một cách đơn giản là chọn một mã hàng, theo dõi một sản phẩm từ lúc cắt đến lúc đóng gói và ghi lại thời gian ở mỗi bước. Kết quả thường cho thấy rõ công đoạn nào đang là điểm nghẽn. Khi đã biết điểm nghẽn, mọi cải tiến mới có hướng đi cụ thể thay vì làm theo cảm tính.
Bố trí mặt bằng và chuyền may hợp lý
Mặt bằng quyết định quãng đường bán thành phẩm phải di chuyển. Xưởng nhỏ thường kê máy theo chỗ trống, dẫn đến hàng đi vòng, thợ phải đứng dậy mang hàng nhiều lần trong ngày.
Sắp máy theo thứ tự công đoạn
Bố trí máy theo đúng trình tự may của mã hàng chủ lực: máy vắt sổ đặt cạnh máy 1 kim ráp, máy thùa khuy và đính nút đặt gần cuối chuyền. Bán thành phẩm đi theo một chiều, hạn chế quay ngược.
Chừa lối đi và chỗ để hàng
Lối đi đủ rộng cho xe đẩy hàng, mỗi vị trí có kệ hoặc rổ để bán thành phẩm. Khu cắt, khu may, khu hoàn thiện tách bạch giúp tránh lẫn hàng giữa các mã.
Ánh sáng và điện
Ánh sáng đủ tại vị trí kim giúp thợ ít mỏi mắt, ít lỗi. Ổ điện bố trí sẵn theo dãy máy, dây điện đi gọn tránh vướng chân. Những việc này tốn ít chi phí nhưng tác động trực tiếp đến tốc độ và sự an toàn.
Cân bằng chuyền: không để công đoạn nào quá tải
Cân bằng chuyền là chia công việc sao cho thời gian của các công đoạn gần bằng nhau. Nếu một công đoạn mất gấp đôi thời gian các công đoạn khác, toàn bộ chuyền sẽ chạy theo tốc độ của công đoạn chậm nhất.
Tách sản phẩm thành các công đoạn nhỏ và ước tính thời gian chuẩn cho từng công đoạn.
Xác định nhịp chuyền mong muốn dựa trên sản lượng mục tiêu mỗi ngày.
Ghép hoặc tách công đoạn để mỗi vị trí có khối lượng công việc gần bằng nhịp chuyền.
Công đoạn vẫn quá tải thì bổ sung thêm một máy hoặc một thợ ở đúng vị trí đó.
Theo dõi tồn bán thành phẩm giữa các vị trí, chỗ nào hàng ùn lại là chỗ cần điều chỉnh.
Cân bằng chuyền không phải làm một lần là xong. Mỗi khi đổi mã hàng hoặc thay đổi nhân sự, tổ trưởng nên rà soát lại để kịp thời điều phối.
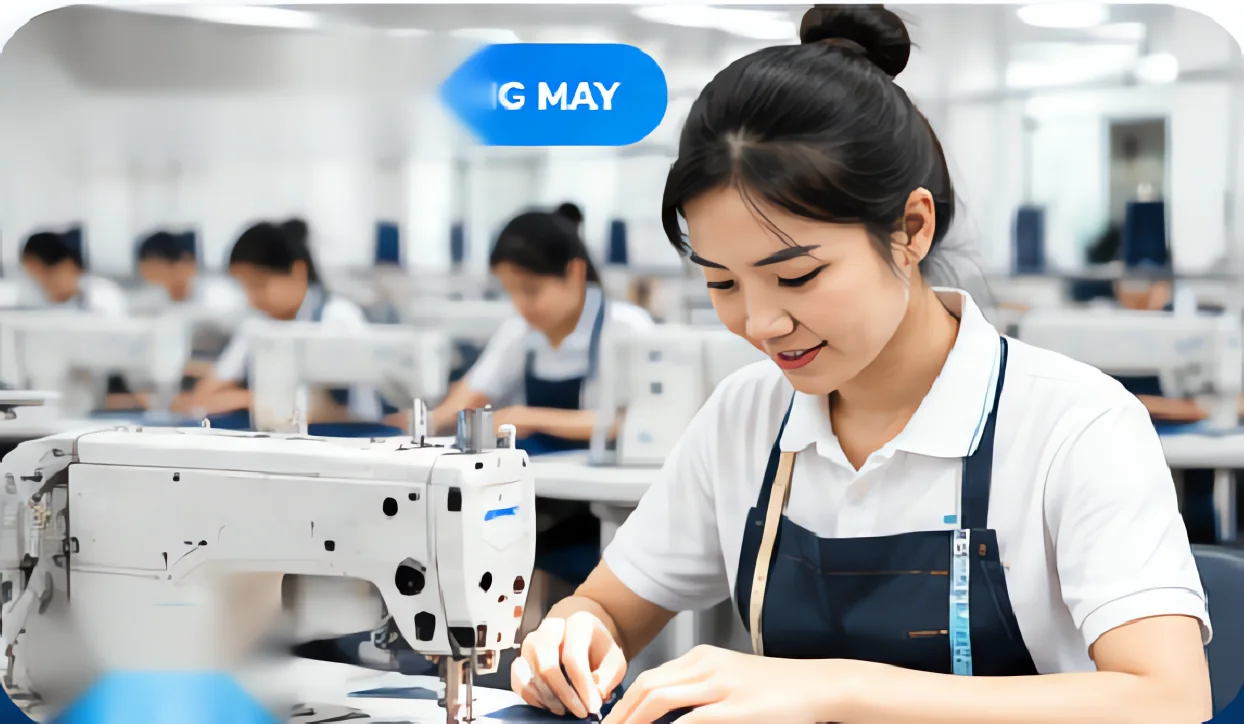
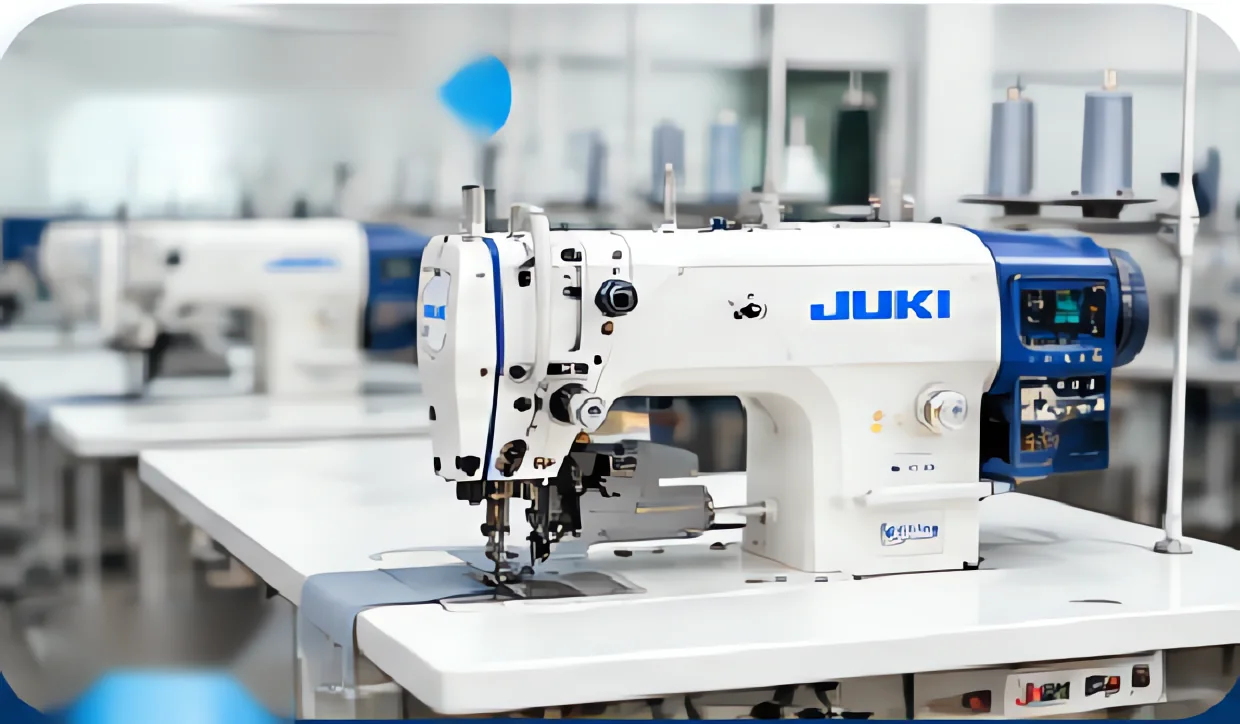
Chuyền may được bố trí theo thứ tự công đoạn trong xưởng may vừa và nhỏ
Chọn đúng máy cho từng công đoạn
Không phải công đoạn nào cũng cần máy đắt tiền, nhưng có những công đoạn mà thiết bị phù hợp tạo ra khác biệt rất lớn.
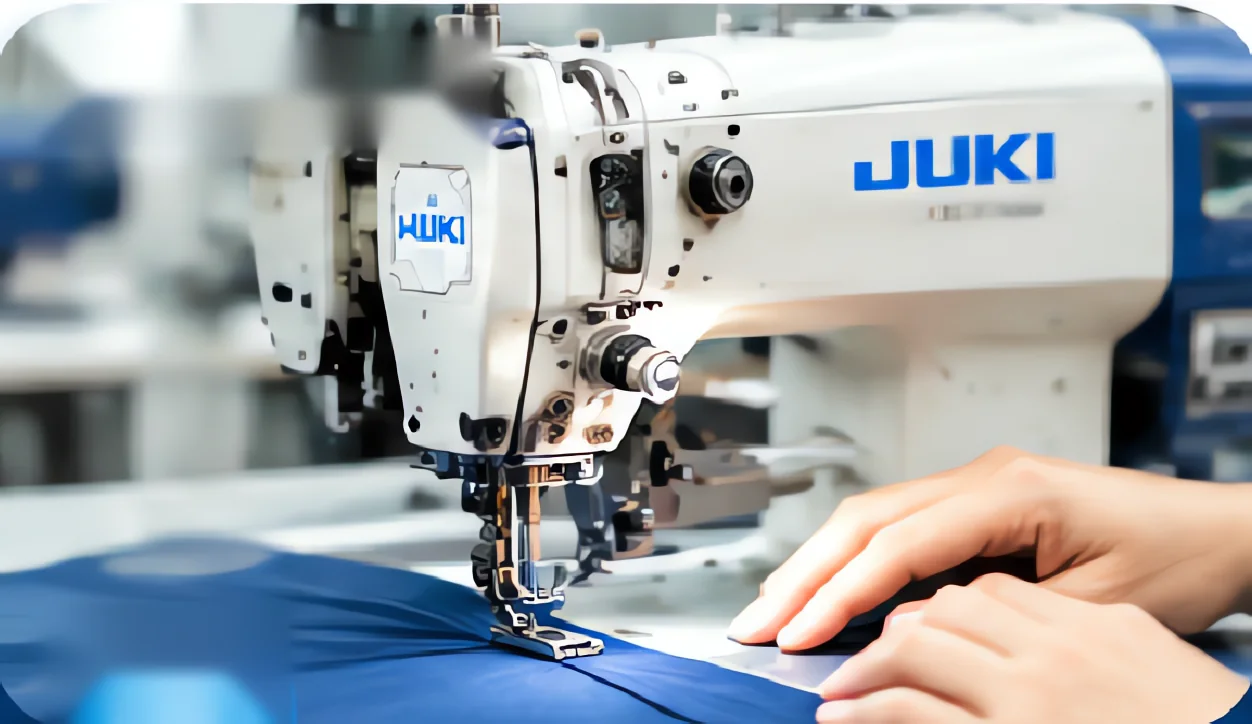
Máy 1 kim điện tử có cắt chỉ, lại mũi và nâng chân vịt tự động giúp mỗi đường may tiết kiệm vài giây thao tác. Cộng dồn qua hàng trăm đường may mỗi ngày là con số đáng kể.
Mô-tơ servo truyền động trực tiếp tiết kiệm điện so với mô-tơ ly hợp truyền thống, đồng thời máy chạy êm, thợ dễ kiểm soát tốc độ.
Máy thùa khuy và đính nút điện tử giúp các công đoạn cuối chuyền không bị dồn ứ.
Máy lập trình phù hợp với những đường may lặp lại số lượng lớn như đính nhãn, may logo, đính quai, giảm phụ thuộc vào thợ tay nghề cao.
Máy cắt vải đứng giúp khâu cắt theo kịp tốc độ may, tránh tình trạng chuyền chờ bán thành phẩm từ phòng cắt.
Khi đầu tư, nên ưu tiên công đoạn đang là điểm nghẽn trước, thay vì nâng cấp đồng loạt toàn bộ máy cùng lúc.
Bảo trì máy định kỳ để tránh dừng chuyền
Một chiếc máy hỏng giữa ca không chỉ làm mất sản lượng của một vị trí. Nếu đó là công đoạn duy nhất trên chuyền, cả chuyền phải đứng chờ. Nhiều xưởng chỉ gọi thợ máy khi máy đã hỏng, trong khi phần lớn sự cố có thể phòng tránh.
Thời điểm
Việc cần làm
---
---
Đầu ca
Kiểm tra dầu, chạy thử không tải, kiểm tra kim
Cuối ca
Vệ sinh bụi vải ở ổ, răng cưa, dao xén
Hằng tuần
Kiểm tra sức căng chỉ, độ mòn kim, chân vịt
Hằng tháng
Kỹ thuật viên kiểm tra thời điểm móc, độ rơ trục, điện
Nên dự trữ sẵn linh kiện hao mòn như kim, chân vịt, suốt, thuyền, dao vắt sổ, dây curoa. Chi phí dự trữ nhỏ hơn nhiều so với thiệt hại khi chuyền dừng chờ hàng.
Đào tạo thợ và giữ chân người làm tốt
Thợ may là tài sản lớn nhất của xưởng. Năng suất tăng bền vững khi thợ hiểu máy, biết tự xử lý lỗi nhỏ và được đối xử công bằng.
Đào tạo đa kỹ năng
Mỗi thợ nên làm được ít nhất hai đến ba công đoạn. Khi có người nghỉ, tổ trưởng có thể điều chuyển ngay mà không làm đứt chuyền. Thợ biết nhiều việc cũng ít cảm thấy nhàm chán.
Hướng dẫn thao tác chuẩn
Ghi lại thao tác chuẩn cho các công đoạn chính: cách cầm vải, cách đặt chi tiết, thứ tự đường may. Thợ mới học theo chuẩn này sẽ nhanh vào nhịp hơn và ít làm hàng lỗi.
Lương thưởng gắn với chất lượng
Trả lương theo sản phẩm giúp thúc đẩy tốc độ, nhưng nên kèm điều kiện về chất lượng. Nếu chỉ tính số lượng, hàng sửa sẽ tăng và cuối cùng xưởng vẫn mất thời gian làm lại.
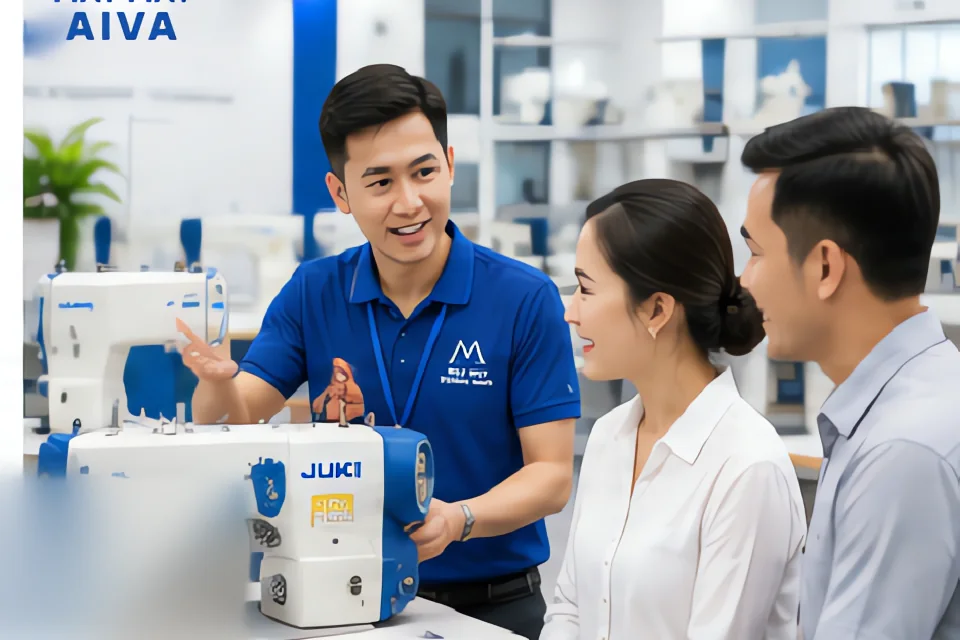
Tổ trưởng hướng dẫn thao tác chuẩn cho thợ may mới vào chuyền
Kiểm soát chất lượng ngay trên chuyền
Phát hiện lỗi càng muộn, chi phí sửa càng cao. Một đường may lỗi phát hiện ngay tại vị trí may chỉ mất vài giây sửa. Nếu đến khâu kiểm cuối mới phát hiện, có thể phải tháo cả sản phẩm.
Thợ tự kiểm sản phẩm của mình trước khi chuyển sang công đoạn sau.
Bố trí người kiểm giữa chuyền ở những công đoạn quan trọng như ráp vai, tra cổ, tra tay.
Ghi lại các lỗi thường gặp theo từng mã hàng để tổ trưởng nhắc nhở và điều chỉnh máy.
May mẫu đầu chuyền mỗi khi đổi mã, kiểm duyệt trước khi chạy số lượng lớn.
Quản lý bằng số liệu đơn giản
Xưởng nhỏ không nhất thiết phải dùng phần mềm phức tạp. Một bảng theo dõi sản lượng theo giờ, theo vị trí, cùng sổ ghi máy hỏng và thời gian sửa, đã đủ giúp chủ xưởng nhận ra xu hướng. Khi số liệu cho thấy một vị trí thường xuyên chậm hay một chiếc máy hay hỏng, quyết định cải tiến sẽ chính xác hơn rất nhiều.
Điều quan trọng là số liệu phải được xem lại thường xuyên. Mỗi cuối tuần, chủ xưởng và các tổ trưởng nên dành khoảng nửa giờ cùng nhìn lại sản lượng, tỷ lệ hàng sửa và những lần dừng máy, rồi thống nhất một hai việc cần cải thiện cho tuần sau. Cách làm nhỏ nhưng đều đặn này thường mang lại hiệu quả rõ hơn những đợt thay đổi lớn làm một lần rồi bỏ.
Lời kết
Tối ưu năng suất là một quá trình cải tiến liên tục: quan sát, tìm điểm nghẽn, điều chỉnh và đo lại. Bắt đầu từ những thay đổi nhỏ về bố trí, cân bằng chuyền và bảo trì máy, xưởng có thể thấy kết quả chỉ sau vài tuần. Nếu anh chị cần tư vấn bố trí xưởng hoặc chọn máy cho công đoạn đang nghẽn, Máy May AIVA hỗ trợ khảo sát, lắp đặt tận xưởng và hướng dẫn vận hành, liên hệ hotline 0703 270 450.
Tìm hiểu chi tiết về máy vắt sổ, nguyên lý hoạt động, công dụng và kinh nghiệm chọn mua phù hợp cho xưởng may, cửa hàng may mặc đang cần đầu tư thiết bị.
Hướng dẫn xây dựng lịch bảo dưỡng máy may công nghiệp theo ngày, tuần, tháng và quý, giúp máy chạy êm, đường may đẹp, hạn chế hỏng vặt và kéo dài tuổi thọ thiết bị.
So sánh máy may 1 kim điện tử và máy cơ về chi phí, tính năng, điện năng, độ bền và sửa chữa, giúp chủ xưởng nhỏ, cơ sở gia công chọn đúng loại máy cho nhu cầu của mình.